逐步优化,保障工厂饮水品质
在现代工厂中,直饮水系统的升级至关重要,关乎员工的健康与工作效率。以下将详细介绍工厂直饮水未来升级的几个关键方面。
水质监测智能化
未来工厂直饮水系统将实现水质监测的智能化。传统的水质检测方式往往存在滞后性,无法及时发现水质问题。而智能化的水质监测系统可以实时监测水中的各项指标,如酸碱度、微生物含量、重金属含量等。一旦检测到水质异常,系统会立即发出警报,通知相关人员采取措施。例如,某大型电子厂引入了智能化水质监测系统后,能够及时发现水中微生物超标问题,避免了员工因饮用不洁水而引发的健康问题。
饮水设备节能化
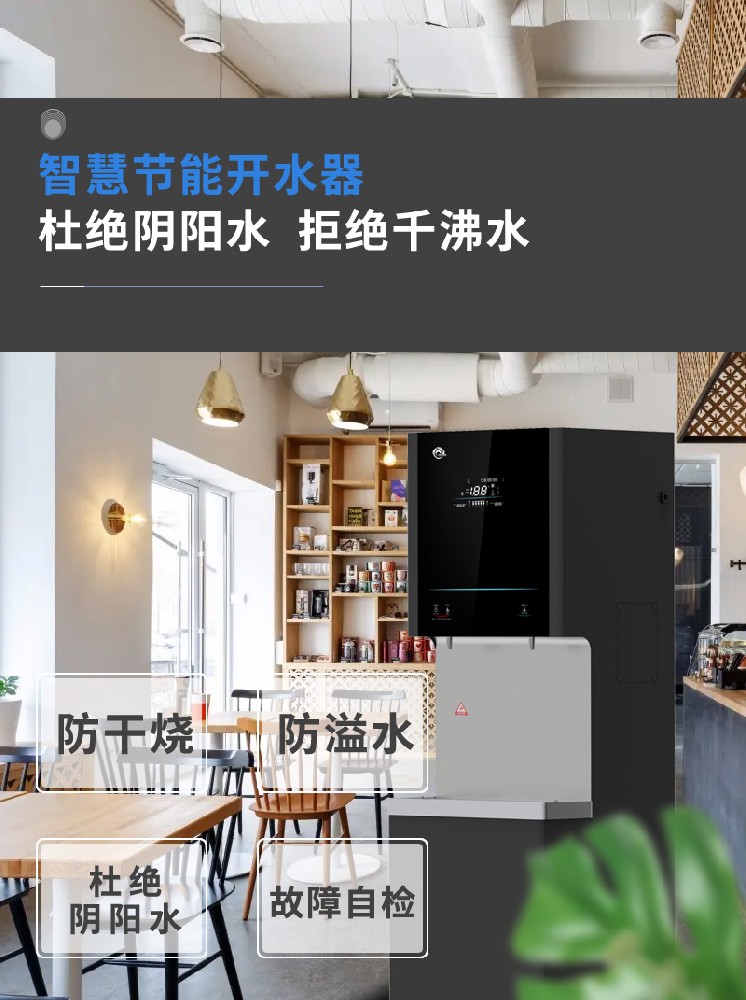
节能是未来工厂直饮水升级的重要方向。新型的直饮水设备采用了先进的节能技术,如高效的加热和制冷系统、智能的节能模式等。这些设备能够根据实际使用情况自动调节功率,降低能源消耗。以某汽车制造工厂为例,他们将老旧的饮水设备更换为节能型直饮水设备后,每年可节省大量的电费开支,同时也减少了对环境的影响。
饮水方式多元化
为了满足员工多样化的饮水需求,未来工厂直饮水系统将提供多元化的饮水方式。除了传统的冷热开水,还将提供常温直饮水、气泡水等多种选择。此外,一些直饮水设备还配备了自助式饮品制作功能,员工可以根据自己的喜好制作咖啡、茶等饮品。某食品加工厂在升级直饮水系统后,增加了气泡水和自助咖啡功能,受到了员工的广泛欢迎。
管理系统信息化
信息化管理系统将成为未来工厂直饮水系统的核心。通过该系统,管理人员可以实时了解设备的运行状态、水质情况、用水量等信息,实现对直饮水系统的远程监控和管理。同时,系统还可以自动生成报表,为设备的维护和管理提供数据支持。某化工企业利用信息化管理系统,实现了对直饮水设备的精准管理,提高了设备的使用寿命和运行效率。
服务模式专业化
未来工厂直饮水系统的服务模式将更加专业化。专业的直饮水服务提供商将为工厂提供一站式的解决方案,包括设备的安装、调试、维护、保养等服务。他们还将定期对水质进行检测和分析,为工厂提供专业的水质改善建议。某纺织厂与专业的直饮水服务提供商合作后,直饮水系统的稳定性和可靠性得到了显著提升。
工厂直饮水未来升级将从多个方面逐步完善饮水系统,为员工提供更加安全、健康、便捷的饮水体验。
