保障工厂直饮水安全的应急之道
在工厂中,直饮水的水质安全至关重要。一旦出现水质异常情况,必须迅速采取有效的应急处理措施,以保障员工的健康和生产的正常进行。
水质异常的监测与发现
工厂应建立完善的水质监测体系,定期对直饮水进行检测。同时,鼓励员工在日常使用中留意水质变化,如发现水的颜色、气味、口感等有异常,及时上报。例如,某工厂员工发现直饮水有异味,立即向相关部门报告,经检测发现是水源受到了轻微污染。
应急响应机制启动
当接到水质异常报告后,工厂应立即启动应急响应机制。成立应急处理小组,明确各成员的职责。小组成员包括水质检测人员、设备维护人员、后勤保障人员等。迅速对异常情况进行评估,确定异常的严重程度和可能的影响范围。
临时供水措施
为了确保员工在水质异常期间有安全的饮用水,工厂应立即采取临时供水措施。可以采购瓶装水或使用应急水箱供水。在某工厂水质出现异常时,迅速采购了大量瓶装水,分发给员工,保证了员工的日常饮水需求。同时,对临时供水设备进行定期检查和维护,确保水质安全。
水质异常的排查与处理
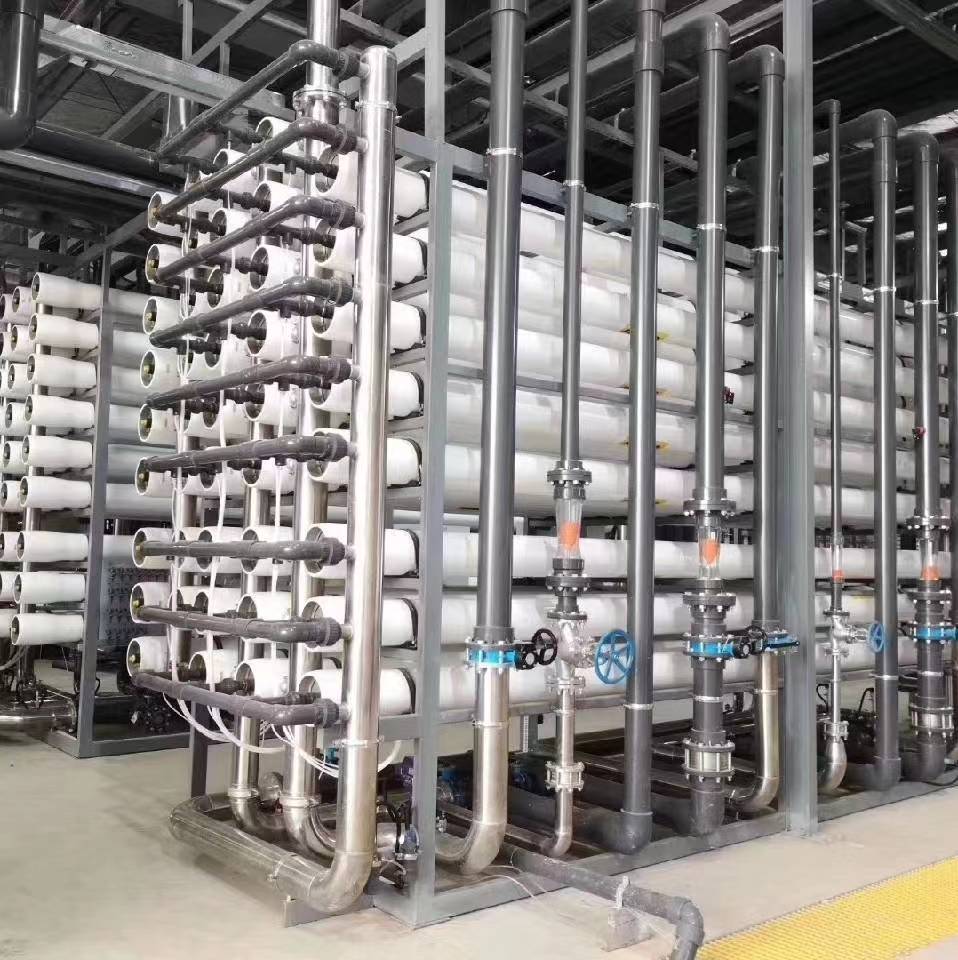
应急处理小组要对水质异常的原因进行全面排查。从水源、水处理设备、输水管道等方面入手,找出问题所在。如果是水源受到污染,应立即停止使用该水源,并联系相关部门对水源进行处理。如果是水处理设备故障,及时安排维修人员进行维修或更换设备。例如,某工厂发现是反渗透设备故障导致水质异常,维修人员迅速对设备进行了维修,恢复了正常供水。
恢复供水与后续监测
在水质异常问题解决后,经过严格的检测,确认水质符合安全标准后,方可恢复正常供水。恢复供水后,要加强对水质的后续监测,增加检测频率,确保水质持续稳定。同时,对此次水质异常事件进行总结分析,完善应急处理预案,提高应对类似事件的能力。
